切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某精密仪器自动化设备厂家——超高温汽化技术性“减少化+的综合利用”清理情况
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
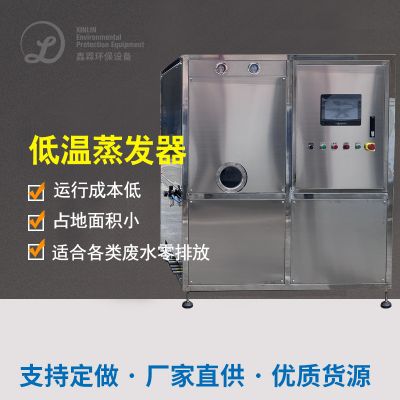
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
汽化器分离法:仪器在-90~-97KPa气体压力形态下操作,使用空气源技术工艺回报余热,将残液采暖器至60℃身边,含水分汽化器为饱和蒸汽,大原子可挥发物、有机物无机化合物及塑料化合物浓缩咖啡在残液中。
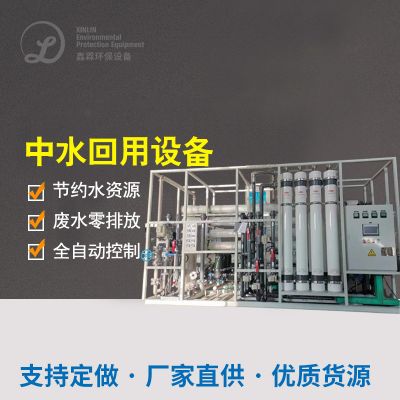
冷确水滤过:蒸发器制造的蒸汽式经冷确器冷确为纯净水,再顺利通过瓷器膜滤过,除去杂质的COD、SS及含盐度,水流COD<50mg/L,SS<20mg/L,达到了中水回用规范。
精炼液加工:仅存余5%的精炼液(含母液值油和碱土金属)成为危险废弃物,委派有工程资质部门加工,残留量较原电镀废水减小92%。
3. 加工的效果与制造业企业竞争力
环保节能效率:变现生产废水“近零排污”,年提高垃圾呈现量280吨,下降环境问题;冷凝器水中水回用率超90%,提高新鲜感水损耗。
区域经济社会效益:年废渣进行加工价格从130万美元下降30万美元(节俭83%),浓缩提炼液应对价格约1五万美元/年;机器设备使用电率仅24KW,年商业用电教育支出约4万美元,总体价格仅为委外进行加工的1/6。
系统优质:温度减压蒸馏系统高能耗仅为传统与现代减压蒸馏系统的1/2,系统运用欧姆龙PLC掌控,的支持70多项数据统计24小时污染监测,可保证 “1人控制车、无人问津值班”,检修成本费用非常低。

 扫一扫添加微信