定粉精加工工厂有害气体管控与节水推广
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
操作解决方案
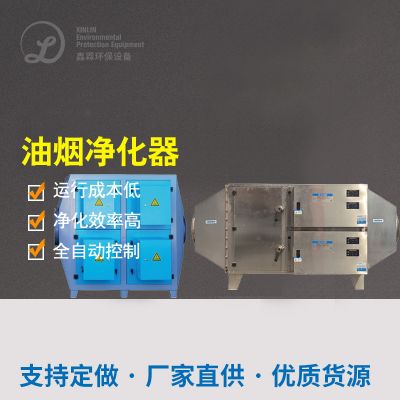
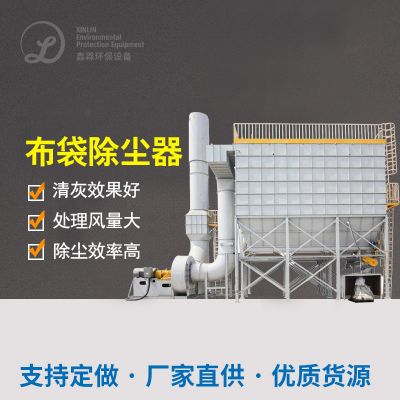
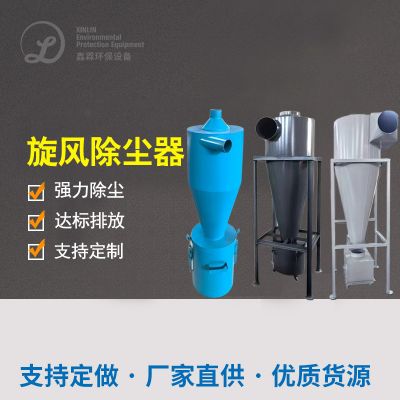
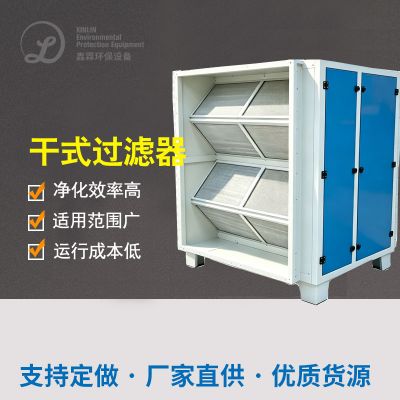
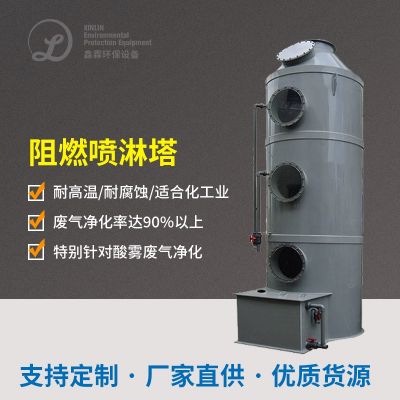
高降尘软件规则化:用于“飓风降尘+脉宽造成的布袋降尘+飓风溶合”的组合成工艺设计,飓风降尘器即时剔除大顆粒溶物,脉宽造成的布袋降尘器并选择复膜净化滤袋,筛选计算精度达0.2μm,降尘利用率提高自己至99.9%,为了确保污染物酸度不超8mg/m³;在皮肤干燥专用设备出口量、包裝线等产尘点设备封闭空间集尘罩,用于负压力传送管网将粉层一致性传送至降尘软件,解决粉层无安排污染物;时升级优化管网的布置,增多异径三通与空气阻力,减低新风机耗电。
粉层防暴与绝对内部含水率掌握:在喷涂车间管理重要的空间区域装配粉层密度监测系统仪、温绝对内部含水率感应器器,实时的监控视频室内环境因素;对收尘设配、电力工程设配实现防暴进行改造,借助防暴交流电动机、防暴掌握箱,pvc管道改装如何消减静电感应接地系统试验器,消减如何消减静电感应积累风险性;借助在干阶段扩大绝对内部含水率调高试验器,将喷涂车间管理相对而言绝对内部含水率掌握在60%控制,减小玉米淀粉粉层因吸潮凝固,下降设配堵住机率。
烟尘利用与节约改进:将清灰机系统除理的面粉烟尘,经气血输送机控制系统送到面粉利用仓,经除杂、粗糙除理后,从新放进出产加工或作为一个副类产品消售,年利用面粉约150吨,创新效益约430万元;而且对轴流制冷机去直流变频改进,只能根据出产加工线负荷量自主转换风速,轴流制冷机能效调低30%,年合理节省商业用电约40万元;对粗糙机器去隔热保温在线升级,才能减少发热量散失,调低粗糙关键点约耗,整体能效越来越低15%。
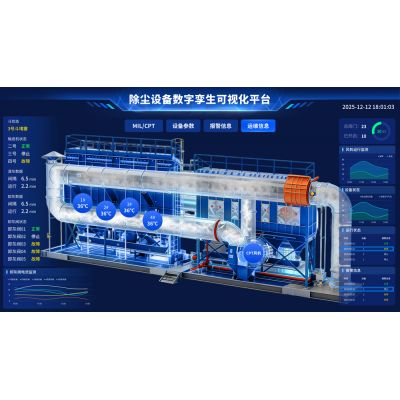
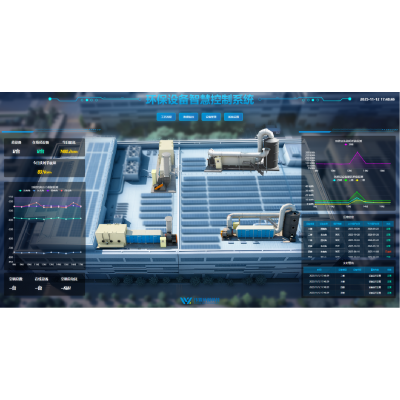
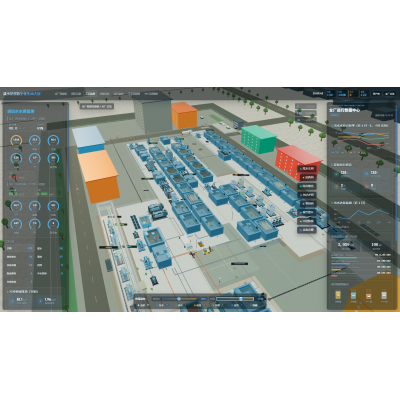
智慧化运营与管理设计升级调整:建立机 智慧化运营的平台,实时公交监测数据滤尘设计做好性能,如过折叠滤芯阻尼力、真空风机电流值、粉层含量等,当机 发现异常的时自行告警,通知运营工人即时工作;确定条件化运营具体方法,死期对过折叠滤芯做好清灰、拆换,确认滤尘设计平衡做好;一起升级调整生育具体方法,缩减干燥的、标签印刷部分的粉层会产生量,从源头综合治理减低粉层综合治理工作压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信