激光焊接厂房废液简况
氩弧焊阶段中有的工业气体成份更复杂,最主要例如飘尘、铝合金被铁的氧化物、威害固体等。依据氩弧焊制作工艺各种不同,工业气体成份有一定的对比:
废气非甲烷总烃物
:关键部分为铁、锰、铬、镍等黑色金属钝化物,粒度分布常见在0.01-1μm当中,易自动隐藏在氧气中。
有损有机废气气体
:比如臭氧杀菌(O₃)、氮腐蚀物(NOx)、一腐蚀碳(CO)、二腐蚀碳(CO₂)等。
散发性生物碳物(VOCs)
:的部分激光焊接加工制作工艺 中操作焊剂或庇护有害气体很容易发生一少部分VOCs。
焊接加工气体体现了左右特性:
粒度分布小
:大个部分科粒物是一种可误吸科粒物(PM10及PM2.5),对体内有害大。
含量振幅大
:激光焊接作业题时烟粉尘生产量随流程性能变化规律突出。
中高温高湿
:一部分焊结废水温度因素较高且有水气体,增长了治疗一定的难度。
不锈钢焊接尾气解决薄弱点与要领
整理关键问题
粉末物除去有效率让高
:焊接生产废气颗粒剂细微,常用抑尘主设备其特性很难更高效收集。
多重环保问题物相容
:需一同治理 颗料物、气态生态破坏物,工艺设计组装缜密。
厂区调整布局上限
:电焊焊接办公桌分布或挪动时,集气操作控制系统设计的一定的难度大。
能源消耗与开机运行制造费
:加工系统性需衡量郊果与社会经济效益。
关键性方法点
源头治理把握
:优先选择运用低烟气手工焊接村料和工艺设计。
效率集气控制系统
:给出工厂布局图定制适当的线条排风扇或产品 通气软件。
多用处理工学院艺
:一般必须要"预加工清理+主加工清理+后加工清理"的结合新工艺。
智慧化抑制
:给出有机废气物溶度自主调节器机系统程序运行性能指标,减小万元产值能耗。
经典英文 装修案例介绍
经典案例一:某大型机械设备厂电焊車间的废气综合治理
新项目蓝本
:
此车间以门头框架件电焊焊接主,适用电弧焊、固体自我保护焊等种工艺设备,日访问量生成焊接烟尘约50kg,有机废气治理温常达60℃综上所述。
整理措施
:
集气程序
:选取顶吸罩+侧吸罩整合,确定焊接工艺办公桌废气捕集器率≥90%。
清理工学艺
:
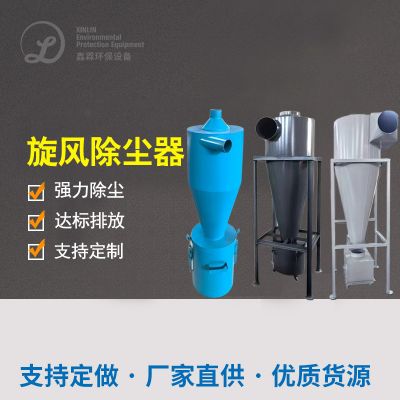
预处置:漩风安装除尘设备器消除大颗粒剂
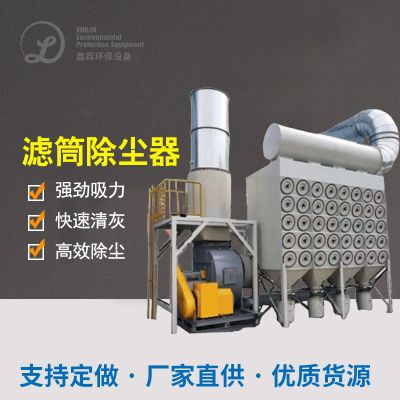
主外理:科学规范滤筒除尘处理器(PTFE塑膜过滤槽)
后处置:活力性炭吸附性设施处置多余气态严重有机废气
自动化调整
:选择焊接方法工位器具起停自然调节器通风机时速。
操作效果好
:
颗料物排放标准质量浓度<10mg/m³
VOCs弄掉率>85%
系统的高能耗削减30%

 扫一扫添加微信